AELAB | Pharmaceutical Equipments
 Abbe Refractometer
12 products
 Clarify Tester/Transparency Tester
1 product
 Density Meter
3 products
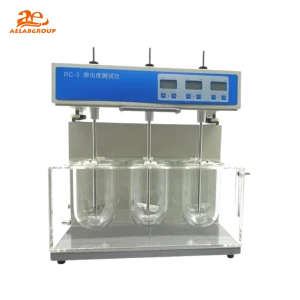
 Disintegration Tester
1 product
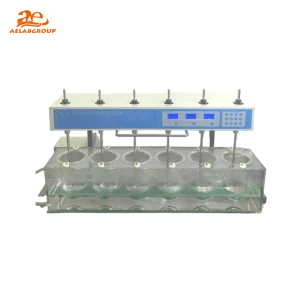
 Dissolution Tester
9 products
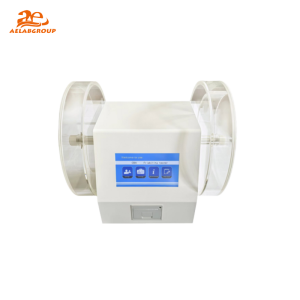
 Four-Function Tablet Tester
1 product
 Gel Strength Tester
3 products
 Laser Particle Analyzer
1 product
 Leak Tester
1 product
 Melting Point Apparatus
6 products
 Polarimeter
2 products
 surface tension meter
1 product
 Tablet Hardness/Friability Tester
8 products
 Texture Analyzer
1 product
 Thaw Tester
1 product
 Viscometer
21 products
Pharmaceutical Equipments
Introduction
In the pharmaceutical industry, precision, compliance, and efficiency are non-negotiable. Pharmaceutical equipments form the backbone of modern drug manufacturing—ensuring every capsule, tablet, and vial meets stringent safety and regulatory standards. From formulation and sterilization to packaging and testing, these machines deliver consistency, reliability, and scalability across all production stages.
What Are Pharmaceutical Equipments?
Pharmaceutical equipments refer to the specialized machinery and devices used throughout the drug development and production lifecycle—from raw material processing to final packaging. These systems comply with global standards such as GMP (Good Manufacturing Practice), FDA, and EU Annex 11, ensuring drug safety, efficacy, and quality.
📌 Featured Snippet Answer: Pharmaceutical equipment is used in the drug manufacturing process to mix, granulate, compress, fill, sterilize, package, and test medications, ensuring compliance with safety and regulatory standards.
Main Categories:
Production Equipment: Mixers, granulators, tablet presses, capsule fillers
Sterilization Equipment: Autoclaves, dry heat, and steam sterilizers
Packaging Equipment: Blister and strip packers, bottle fillers, labeling systems
Quality Control Equipment: Dissolution testers, hardness testers, HPLC systems
Why Pharmaceutical Equipments Matter
✅ Ensure dosage uniformity and accuracy
✅ Maintain compliance with international GMP and FDA standards
✅ Increase production speed and throughput
✅ Reduce contamination and operator error
✅ Enable automation, traceability, and data integrity
✅ Support scalability from R&D to full-scale production
Key Categories of Pharmaceutical Equipment
1️⃣ Mixing & Blending Equipment
Used to combine raw ingredients into a uniform formulation for tablets, capsules, or liquids.
Types: Ribbon Blenders, V-Blenders, Planetary Mixers
Benefits: Consistent particle distribution and reduced segregation
2️⃣ Granulation Equipment
Transforms powders into free-flowing granules for better compressibility and flowability.
Types: Wet, Dry, and Fluid Bed Granulators
Applications: Tablet and capsule formulation
3️⃣ Tablet Press Machines
Compress powders into uniform tablets of controlled weight and hardness.
Variants: Single-punch and Rotary Press
Features: Touch-screen control, auto weight adjustment, data logging
4️⃣ Capsule Filling Machines
Used for filling powders, granules, or liquids into hard gelatin or HPMC capsules.
Types: Semi-automatic and Fully Automatic
Used in pharmaceutical and nutraceutical production
5️⃣ Sterilization Systems
Ensure aseptic conditions by eliminating microbial contamination.
Steam (Autoclaves), Dry Heat Ovens, and Gas-based Systems (ETO, H₂O₂)
Essential for sterile injectables and ophthalmic formulations
6️⃣ Coating Equipment
Applies protective or functional coatings to tablets or pellets.
Types: Film Coating, Sugar Coating
Benefits: Controlled drug release and enhanced stability
7️⃣ Packaging Machinery
Ensures safe, traceable, and contamination-free drug packaging.
Blister and Strip Packaging
Bottle Filling, Capping, and Labeling Machines
Serialization and Track-&-Trace Compliance
8️⃣ Laboratory & Quality Control Instruments
Used for in-process testing and final product validation.
HPLC, UV-Vis Spectrophotometers
Dissolution, Hardness, Friability, and Disintegration Testers
Comparison: Manual vs. Automated Pharmaceutical Equipment
CriteriaManual ProcessPharmaceutical Equipment
AccuracyVariableHigh precision and repeatability
SpeedLow throughputHigh-speed production
ComplianceDifficult to validateBuilt-in GMP & 21 CFR Part 11 features
Labor DependencyHighReduced via automation
Data RecordingManual logsDigital traceable records
Buying Guide: Choosing the Right Equipment
✅ Application Fit: Ensure the equipment supports your formulation type (solid, liquid, or semi-solid).
✅ Compliance: Verify cGMP, FDA, and EU GMP certifications.
✅ Automation Level: Select between manual, semi-automatic, or fully automated systems.
✅ Cleanability: Look for CIP/SIP (Clean-in-Place / Sterilize-in-Place) features.
✅ Scalability: Opt for modular systems that can expand with production needs.
✅ After-Sales Support: Check for validation, maintenance, and spare part availability.
Expert Tips for Maximum Efficiency
🔹 Calibrate and validate equipment regularly
🔹 Train operators on SOPs and CIP protocols
🔹 Implement IoT systems for real-time monitoring
🔹 Use energy-efficient and automated systems to cut costs
🔹 Maintain digital logs for traceability and audit readiness
Trending Innovations in Pharmaceutical Equipment
🤖 AI-based process monitoring and predictive analytics
🌐 IoT-enabled equipment for real-time performance tracking
📸 Automated visual inspection systems
🧪 Single-use technologies for aseptic manufacturing
🦾 Robotic systems for cleanroom material handling
FAQ
Q: Are pharmaceutical equipments customizable?
A: Yes. Manufacturers offer tailored systems based on formulation type, batch size, and compliance needs.
Q: Can the same equipment handle multiple drug types?
A: Multi-purpose systems exist, but cross-contamination risks require validated cleaning and changeover protocols.
Q: How often should pharmaceutical machinery be validated?
A: Equipment should be validated at installation, annually, and after major maintenance or process changes.